目次:
塩水噴霧試験(塩水噴霧試験/塩霧試験)は、実験室条件下で腐食環境をシミュレートする促進劣化試験法です。その基本原理は、温度、湿度、塩濃度を制御した条件下で、本来であれば数ヶ月、あるいは数年かかる腐食現象を、数時間から数日で加速させ、観察できるという点にあります。
まず一点明確にしておくべき重要な点があります。塩水噴霧試験の結果を、製品の実際の耐用年数に直接換算することはできません。
自然環境における腐食は、紫外線照射、温度サイクル、湿潤と乾燥の繰り返し、大気汚染物質(SO₂など)、機械的摩耗など、複数の要因の影響を受けます。一方、実験室の塩水噴霧環境は、継続的な水分と高濃度の塩化物イオンという単一の条件を表しています。したがって、塩水噴霧試験の真の価値は次の点にあります。
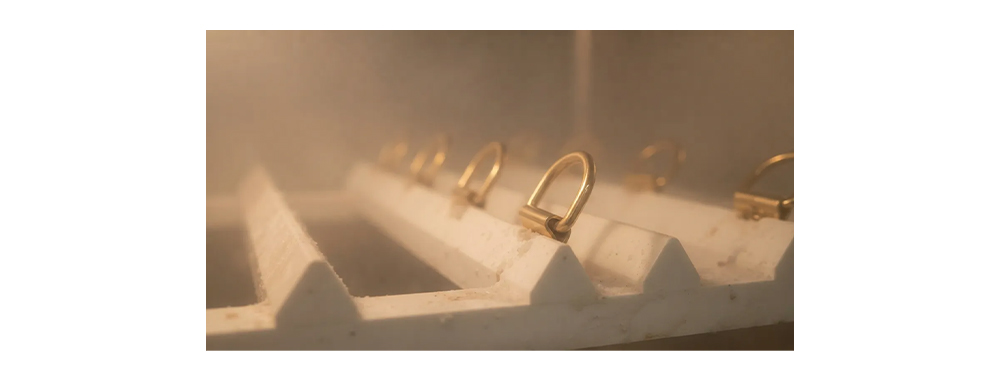
中性塩水噴霧試験(NSS試験)は、現在ハンドバッグ金具業界で最も広く用いられている試験方法です。主に以下の3つの標準システムに準拠しています。
標準番号 | 適用範囲 | コアパラメータ |
ISO 9227 | 国際規格 | 5% NaCl、pH 6.5 ~ 7.2、35°C ± 2°C |
ASTM B117 | 北米市場 | 5% NaCl、pH 6.5 ~ 7.2、35°C ± 2°C |
QB/T 3826-1999 | 中国軽工業部門 | 5% NaCl、pH 6~7、35℃±2℃、沈着速度1~2 mL/80 cm²・h |
これら3つの標準システムは、試験環境パラメータに関して非常に高い一貫性を示している。主な違いは、機器の校正方法と結果の記録形式にある。
ハンドバッグのOEM/ODM製造においては、通常、ISO 9227試験規格を採用しています。
ISO 9227では、実際には厳しさのレベルが上がる3つの試験方法が規定されています。
ハンドバッグ金具の日常的な品質管理においては、NSS試験が依然として主流の方法である。AASSおよびCASSは、バッチ出荷検査よりも、新素材の導入時や工程変更時の迅速なスクリーニングに多く用いられている。
電気めっき層の厚さはマイクロメートル(μm、1μm=0.001mm)で測定されます。ハンドバッグの金具分野では、この値が塩水噴霧試験の合格期間を直接左右します。業界の経験則では、電気めっきの厚さと耐食性にはほぼ線形関係があり、厚さが2倍になると、保護寿命もほぼ2倍になるとされています。
レイヤーレベル | 材料 | 標準的な厚さ | 関数 |
ストライク層 | 銅またはニッケル | 0.5~2μm | 基材への密着性を向上させ、微細な表面欠陥を埋めます。 |
バリア層 | ニッケル | 1~3μm | 基材金属イオンの移動を阻止し、主要な腐食防止機能を提供する。 |
装飾層(色) | 金/パラジウム/クロム/模造金 | 0.1~3μm | 表面に色と光沢を与える |
トップコート | 透明コーティング/ナノセラミックコーティング | 5~15μm | システム全体を密閉し、汗、傷、酸化から保護します。 |
業界慣行によれば、ハンドバッグ金具の電気めっき品質は4つの等級に分類されます。めっきの厚さと塩水噴霧試験結果には大きな違いがあります。
品質グレード | 総コーティング厚 | 典型的な塩水噴霧の通過時間 | アプリケーションシナリオ |
エコノミーグレード | <1μm | 16~24時間 | ファストファッション、販促品、インテリアアクセサリー |
中級グレード | 1~2μm | 24~48時間 | 主流ブランドの定番商品ラインナップ |
ハイエンドグレード | 2.5~5μm | 48時間以上 | デザイナーブランド、高級製品ライン |
高級グレード | 5~10μm以上 | 96時間以上 | エルメスやルイ・ヴィトンなどの一流高級ブランド |
ほとんどの標準的なハンドバッグは、24~48時間の耐水性試験に合格すれば十分です。ただし、具体的な試験基準値は、製品の実際の使用環境や用途に応じて動的に調整する必要があります。
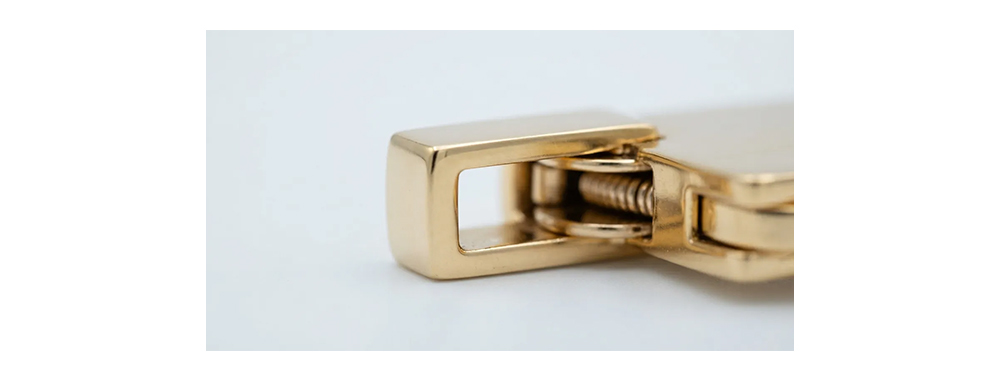
誤解1:バリア層を無視して、装飾層の厚さだけに注目する
多くのバイヤーは、サプライヤーを評価する際に、「表面装飾層の厚さが何マイクロメートルか」にのみ注目し、ニッケルバリア層の厚さを見落としています。実際、ニッケル層は腐食に対するコア保護バリアです。ニッケル層が薄すぎると(<装飾層の厚さが1μmであっても、塩水噴霧試験中に24時間以内に白錆が発生する可能性があります。これは、装飾層自体に微細な孔があり、腐食性媒体が装飾層を透過して直接基材に到達するためです。
誤解その2:保護層(トップコート)を無視すること
透明コーティングやナノセラミック保護コーティングは、ハードウェア部品の「レインコート」として機能します。保護層のない電気めっき部品は、24時間NSS試験に合格したとしても、人間の汗(塩分と弱酸を含む)に長時間接触すると、すぐに変色する可能性があります。高品質の保護層は、ハードウェア部品の耐用年数を2~5倍に延ばすことができます。
誤解3:ラックめっきとバレルめっきの工程を混同する
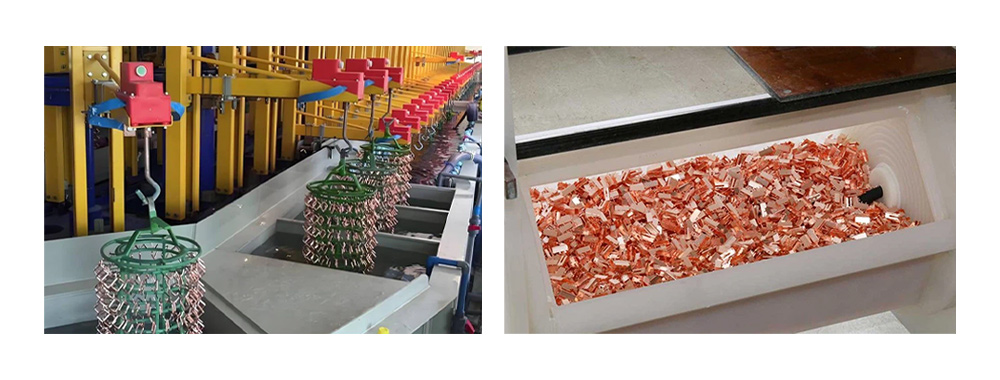
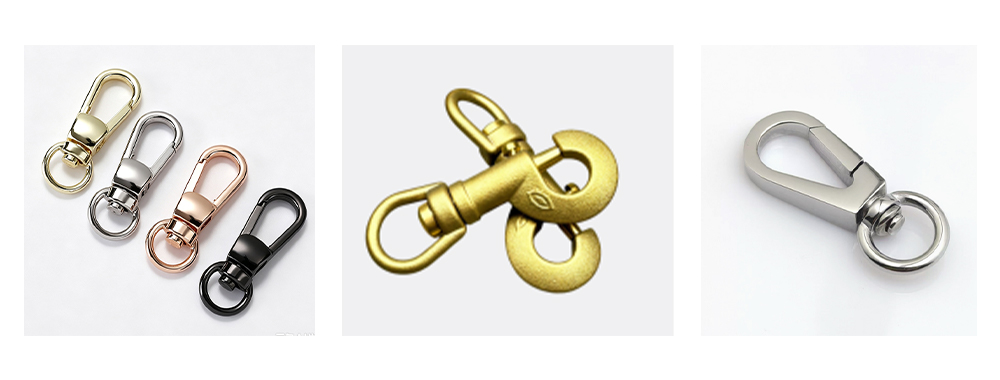
電気めっきコーティングの性能限界は、主に基材によって決まります。ハンドバッグ金具によく使用される3種類の基材には、それぞれ長所と短所があります。
ファッションハンドバッグの金具の約80%~90%は、亜鉛合金のダイカストによって製造されている。
亜鉛合金の利点としては、流動性が高く、複雑な形状を容易に実現でき、コストも手頃であることが挙げられる。しかし、亜鉛合金自体は多孔質構造である。電気めっき前の前処理(研磨、脱脂、酸洗浄)が不十分な場合、細孔内部に残留するガスや不純物が電気めっき後に「めっき膨れ」を形成し、塩水噴霧試験中の腐食の起点となる可能性がある。
高級ハンドバッグの基材として好まれる真鍮。真鍮は緻密な構造、高い機械的強度を持ち、ニッケルや金などのメッキ金属との電気化学的電位差が小さいため、電気化学的腐食を起こしにくいという特徴があります。エルメスやシャネルといった一流ラグジュアリーブランドの定番金具部品にも、真鍮が基材としてよく用いられています。
真鍮の欠点は、密度が高いこと(同じ体積の亜鉛合金より約15%重い)、コストが高いこと、そして合金組成が適切に管理されていないと脱亜鉛腐食を起こす可能性があることです。長期間放置すると、表面にピンク色の斑点が現れることがあります。
最も耐食性に優れた基材は、特に316ステンレス鋼で、モリブデン含有量が高いため、海洋環境や高湿度環境において非常に優れた性能を発揮します。ステンレス鋼製のハードウェアは、通常、電気めっきを施さずに直接使用することも(例えば、つや消し仕上げや鏡面仕上げなど)、PVD(物理蒸着)コーティングの基材として使用することもできます。
欠点としては、加工の難しさ、設計の柔軟性の低さ、コストの高さなどが挙げられる。主に、スーツケースやアウトドア用バックパックなどの機能的な耐荷重部品として使用される。
基材の品質がどれほど高くても、前処理工程が不十分であれば、電気めっき層は失敗します。標準的な前処理工程には以下が含まれます。
見落とされがちな点として、亜鉛合金ダイカスト部品は、電気めっき前に「コールドフローマーク」検査が必要であることが挙げられます。コールドフローマークとは、ダイカスト工程において溶融金属の先端部が冷却される際に生じる表面欠陥です。肉眼では検出しにくいものの、電気めっき後に目立つ凹みとなり、腐食の侵入経路となる可能性があります。
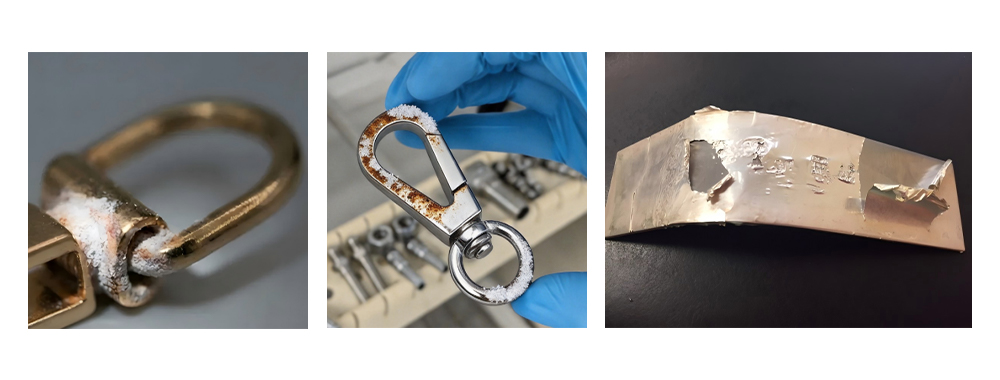
塩水噴霧試験後、ハードウェア部品には一般的に次の3種類の腐食現象が見られます。
白錆は、被膜自体の腐食生成物です。通常、亜鉛またはニッケル被膜の表面に発生し、白い粉状または霧状の堆積物として現れます。白錆の発生は、被膜が腐食しているものの、基材はまだ腐食していないことを示しています。
試験中、白錆が発生するタイミングは、めっき層の密度と厚さを反映します。多層めっきシステムの場合、ニッケル層の表面に白錆が発生することがありますが、これはニッケル層に気孔があるか、厚さが不十分であることを示しています。
赤錆は、基材(鉄または鋼)の腐食生成物であり、赤褐色を呈します。赤錆の発生は、コーティングシステム全体が完全に劣化していることを示しており、重大な品質不良とみなされます。
ハンドバッグの金具において、亜鉛合金基材に赤錆が発生した場合、通常は大規模な塗膜の膨れや剥離を伴う。
これは、接着不良の典型的な症状です。膨れは通常、前処理中の脱脂が不十分であったり、電気めっき工程中の水素脆化によって引き起こされます。剥離は、塗膜内部の過剰な応力、または下地層と基材間の接着強度の不足に関連している可能性があります。
水ぶくれのある部品は、短期間のうちに赤錆が発生することが多い。
試験完了後、腐食箇所はISO 10289に従って評価されなければならない。
評価 | 腐食面積率 | 品質評価 |
10 | 欠陥なし | 完璧 |
9 | ≤0.1% | 素晴らしい |
8 | ≤0.25% | 良い |
7 | ≤0.5% | 許容できる |
6 | ≤1% | 致命的 |
≤5 | 2.5%以上 | 資格なし |
ハンドバッグ金具の実際の品質管理においては、通常、等級は7級(腐食面積≦0.5%)以上が求められ、赤錆は許容されません。一部の高級ブランドでは、社内基準として9級以上の等級を要求しています。
製品カテゴリーの違いによってテストの閾値が決定されます
ハンドバッグの種類によって、金具部品の腐食リスクは大きく異なるため、試験要件もそれに応じて調整する必要がある。
バックパック金具 通常、ファスナー、バックル、Dリング、調整バックルなどが含まれます。バックパックは屋外環境で使用され、雨水や汗にさらされることが多いため、NSSテストの基準値は、赤錆や水ぶくれが発生しない状態で24時間以上であるべきです。
熱帯市場や海洋性気候市場を対象とした注文の場合は、納期を48時間以上に延長することをお勧めします。
ハードウェアの耐腐食性に関して特別な要件を持つバックパックのOEM購入者にとって、試験期間と不合格基準は、サンプリング段階でバックパックメーカーと事前に明確に定義しておくことで、量産時に基準が不明確であることに起因する紛争を回避できます。
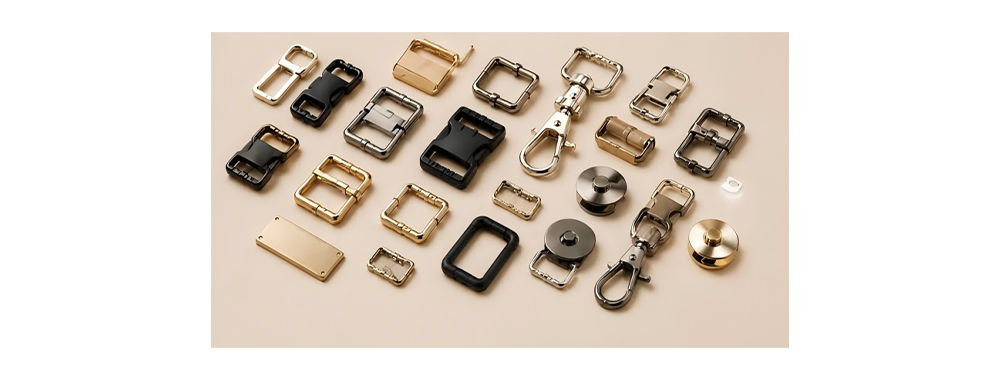
ハンドバッグ金具 主に装飾的な要素が重視され、機能性は二次的な考慮事項です。これには、ロック、チェーン、底鋲、マグネットスナップなどの部品が含まれます。ハンドバッグの使用環境は比較的穏やか(主に屋内)ですが、消費者は外観上の欠陥に対して非常に低い許容度を持っています。NSS試験では、24時間経過しても目に見える腐食箇所がないことが推奨されます。
ハンドバッグのOEM購入者にとって、チェーンとロックは、長期使用や摩耗条件による変化を確認するための重要な管理部品であり、すべての生産バッチにおいて必須の検査項目として含めるべきである。
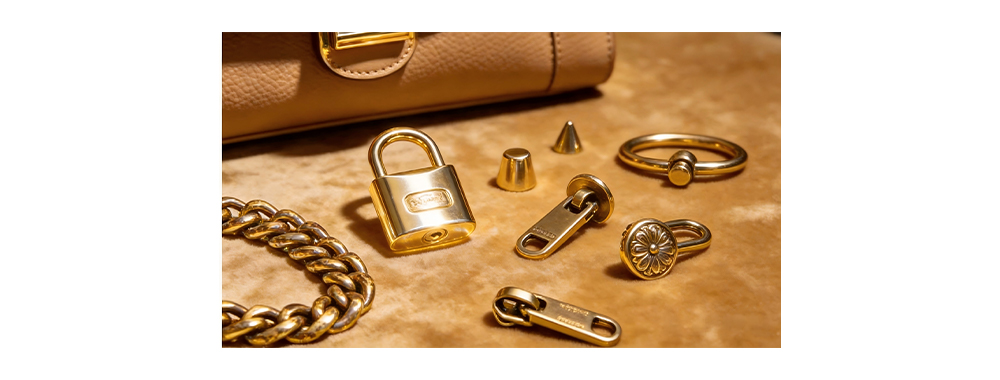
化粧ポーチの金具類は通常、ファスナーの引き手や小さな留め具など小型ですが、使用環境は比較的過酷です。浴室の高湿度、化粧品に含まれる化学成分(アルコール、油分、香料など)、そして頻繁な開閉による機械的な摩耗などが挙げられます。
化粧品バッグのOEM購入者にとって、化粧品バッグおよびトイレタリーバッグの24時間NSSテストの実施は必須要件です。
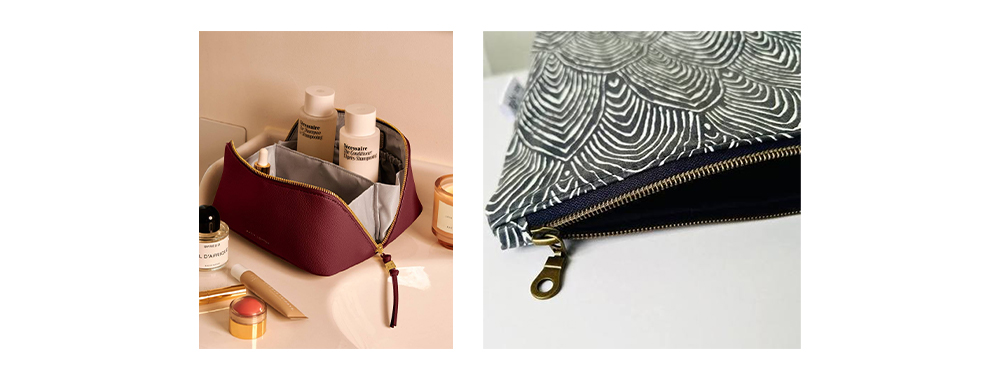
伸縮ハンドル、ホイールベース、ロックなどのハードウェア部品は、機械的負荷と腐食の両方の影響を受けます。ISO 9227などの規格では、スーツケースのハードウェアに対する明確な塩水噴霧試験要件が規定されています。一般的に、この規格では24時間の塩水噴霧試験が実施されます。しかし、高級ビジネスバッグブランドでは、48時間以上の試験を社内で要求している場合が多くあります。
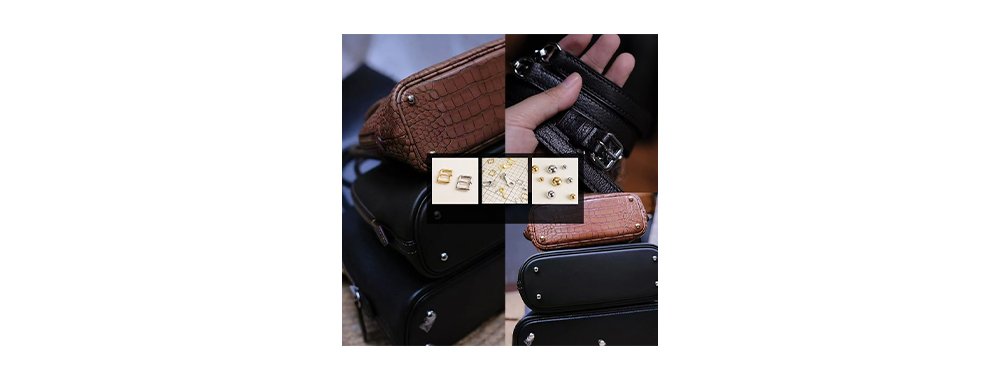
従来の電気めっきプロセスでは、優れた耐食性から六価クロム(Cr⁶⁺)不動態皮膜が広く用いられていました。しかし、六価クロムはEUのREACH規則において高懸念物質(SVHC)に分類され、発がん性物質でもあります。そのため、ハンドバッグの金具への使用は厳しく制限されています。
現在の業界動向は、三価クロム(Cr³⁺)による不動態化処理へと移行している。特定の極限条件下では六価クロムに比べて耐食性が若干劣るものの、コーティングの厚さを増やし、封止工程を最適化することで、同等のNSS試験性能を十分に達成できる。
EUへ輸出されるバッグのOEM注文については、製品にREACH準拠認証書を添付することをお勧めします。
物理蒸着(PVD)は、真空環境下で金属またはセラミック材料を基板表面に蒸着するプロセスです。電気めっきと比較して、PVDコーティングは従来の電気めっきコーティングよりも約10倍の硬度を持ち、傷や色あせがほとんどなく、有害な化学溶液を使用する必要もありません。
ハンドバッグ金具の分野では、PVDは現在主に以下の用途に用いられています。
PVDの限界としては、設備投資コストが高いこと、基板表面の平滑性に対する要求が非常に高いこと(通常は事前にニッケルめっきの下地層と鏡面研磨が必要となる)、そして電気めっきに比べて色の選択の柔軟性が低いことなどが挙げられる。
したがって、今後5年から10年の間、ハンドバッグの金具に関しては電気めっきが主流のプロセスであり続ける可能性が高いが、PVDの普及率は引き続き上昇していくだろう。
A:ハンドバッグの金具に関しては、塩水噴霧試験は、電気めっきの品質を検証し、湿潤な気候(東南アジアや沿岸地域など)における製品の長期的な性能を予測するための重要な方法です。
標準 | 適用範囲 | 注記 |
ASTM B117 | 北米および国際市場 | 最も一般的に使用されている中性塩水噴霧(NSS)参照法 |
ISO 9227 | 国際輸出認証 | NSS、AASS、CASSの3つの方法を取り上げています。 |
GB/T 10125 | 中国国家規格 | 国内工場や輸出工場で広く使用されている |
QB/T 3826 | 軽工業製品(スーツケースおよびハンドバッグ用金具) | 中国の旅行鞄業界で使用されている歴史的な基準 |
EN 1670 | ヨーロッパの建築・家具用金物 | 耐食性をグレード1~5(24時間~480時間)に分類します。 |
以下は、業界で一般的に用いられている基準値です(中性塩水噴霧試験(NSS)に基づく)。
市場におけるポジショニング | 一般的な塩水噴霧試験要件 | アプリケーションシナリオ |
ファストファッション/エントリーレベル | 24時間以上 | 屋内乾燥環境、短期間使用 |
中級ブランド | 48時間以上 | 一般的な都市部の通勤 |
高級ブランド | 48~72時間 | 高湿度気候(フロリダ、シンガポール、香港など) |
高級ブランド | 96時間以上 | 長期耐久性、沿岸市場向け、家宝級の品質 |
一般的な理由としては、以下のようなものがあります。
基板 | 塩水噴霧の特性 |
亜鉛合金(ザマック) | 最も費用対効果が高いが、基材の反応性が高く、電気めっき層に大きく依存する。コーティングの欠陥は容易に白錆/赤錆につながる。 |
真鍮 | 基材自体は亜鉛合金よりも耐食性に優れており、メッキなしでもより長い耐久性を維持できます。高級な無メッキまたは軽メッキのデザインに適しています。 |
ステンレス鋼(304/316) | 最も優れた基材耐食性。直接使用することも、PVDコーティングのみで使用することも可能です。316は500時間以上の性能を実現できます。 |
この2つのプロセスは互いに排他的なものではなく、ハイエンドのハードウェアでは「電気めっきによる下地層+PVDによる上層層」を組み合わせたプロセスが採用されることが多い。
回答:いいえ。塩水噴霧試験は加速比較試験です。48時間の実験室試験は、48日間の実際の使用状況とは異なります。
主に以下の目的で使用されます。
実際の使用状況では、摩耗、発汗、紫外線照射、温度変化がハードウェアに及ぼす影響は、塩水噴霧試験条件とは異なります。そのため、ハイエンドプロジェクトでは、人工発汗試験、摩耗試験、接着性試験などの追加試験が必要となる場合が多くあります。
テストタイプ | 目的 | 共通基準 |
人工汗テスト | 手との接触による腐食や変色を再現します | ISO 3160-2、顧客定義式 |
接着力試験 | 塗膜が剥がれやすいかどうかを検証します。 | クロスカットテスト、テープテスト、曲げテスト |
摩耗/摩擦試験 | 日常的な接触における耐久性を評価する | 往復摩擦試験、RCAテープ試験 |
硬度試験 | 表面の耐傷性を確認 | 鉛筆硬度試験、ビッカース硬度試験 |
引張試験/トルク試験 | 荷重を支える金具(Dリング、ロブスタークラスプなど)の機械的強度を検証します。 | 顧客指定(通常30~80kg) |
サイクルテスト | 錠前やバネ式留め金の開閉を繰り返す際の耐久性を評価する。 | 5,000~10,000サイクル |
ハンドバッグ金具の耐腐食性能は、見た目の光沢や重さだけで判断できるものではありません。NSS塩水噴霧試験は統一された比較基準を提供し、電気めっきの厚さは測定可能な物理的指標となり、多層電気めっきシステムの設計はサプライヤーの製造能力の深さを反映します。
バッグ工場や様々なバッグOEMサービスプロバイダーにとって、ISO 9227に基づいた社内試験能力を確立することは、サプライチェーンの競争力を向上させるために必要な投資である。
ブランド側と購入者側は、技術仕様書(テクニカルパック)を作成する際に、実際の製品使用環境を明確に定義する必要があります。これに基づき、コストの無駄遣いや「画一的な」アプローチによる品質管理上の問題を防ぐため、適切な塩水噴霧試験期間と合格基準を設定する必要があります。
| 著者 | ||||||
|
ぜひ読んで、投稿を続け、購読してください。ご意見をお聞かせください。
著作権
@2024 Synberry Bag & Package Products Co.,Ltd 無断転載を禁じます
.
 サポートされているネットワーク
サイトマップ / ブログ / Xml / プライバシーポリシー